
Choisissez un tour à métaux selon le diamètre des pièces, leur longueur, le passage de broche et les opérations à réaliser. La collection réunit des tours conventionnels, des modèles à variateur, un combiné tour-fraiseuse et une solution CNC pour différents niveaux de production.
-
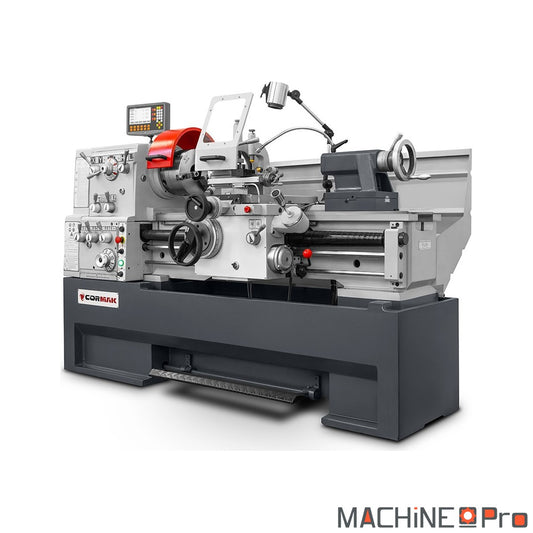
Tour à métaux universel CORMAK TORNADO 460x2000
Prix habituel 15.887,50 € HT19.065,00 € TTCPrix promotionnel 15.887,50 € HT 19.065,00 € TTCPrix unitaire par -
Tour à métaux universel CORMAK 500 x 1500YB
Prix habituel 15.118,75 € HT18.142,50 € TTCPrix promotionnel 15.118,75 € HT 18.142,50 € TTCPrix unitaire par -
Tour à métaux universel CORMAK 500 x 1500YC
Prix habituel 15.020,83 € HT18.025,00 € TTCPrix promotionnel 15.020,83 € HT 18.025,00 € TTCPrix unitaire par -
Tour à métaux CNC CORMAK CKT 360X750
Prix habituel 13.243,29 € HT15.891,95 € TTCPrix promotionnel 13.243,29 € HT 15.891,95 € TTCPrix unitaire par -
Tour à métaux universel CORMAK 500x1000/80
Prix habituel 12.812,50 € HT15.375,00 € TTCPrix promotionnel 12.812,50 € HT 15.375,00 € TTCPrix unitaire par -
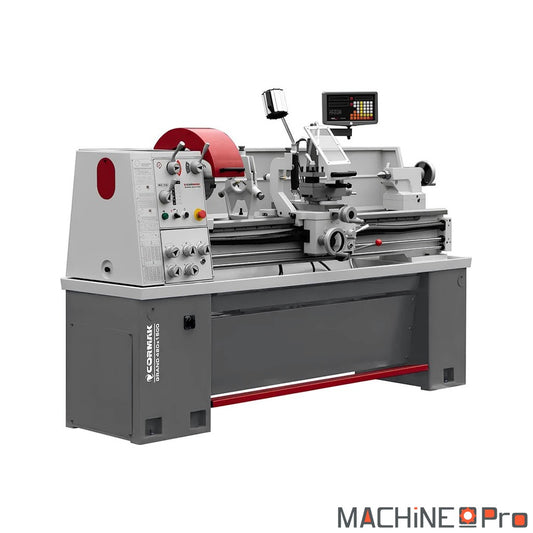
Tour à métaux universel CORMAK 460 x 1500
Prix habituel 12.708,33 € HT15.250,00 € TTCPrix promotionnel 12.708,33 € HT 15.250,00 € TTCPrix unitaire par -
Tour à métaux universel CORMAK 460 x 1000
Prix habituel 11.416,67 € HT13.700,00 € TTCPrix promotionnel 11.416,67 € HT 13.700,00 € TTCPrix unitaire par -
Tour à métaux universel CORMAK GRAND 420x1500
Prix habituel 9.281,25 € HT11.137,50 € TTCPrix promotionnel 9.281,25 € HT 11.137,50 € TTCPrix unitaire par -
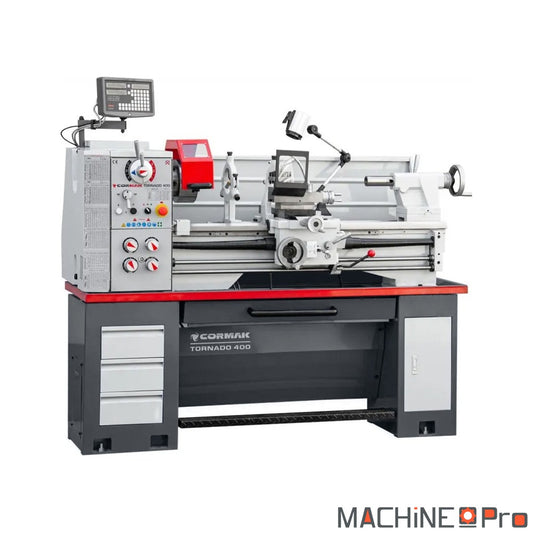
Tour à métaux universel CORMAK TORNADO 400x1000
Prix habituel 4.890,00 € HT5.868,00 € TTCPrix promotionnel 4.890,00 € HT 5.868,00 € TTCPrix unitaire par -
Tour à métaux universel CORMAK Tornado 360 PLUS
Prix habituel 4.416,67 € HT5.300,00 € TTCPrix promotionnel 4.416,67 € HT 5.300,00 € TTCPrix unitaire par -
Combiné Tour-fraiseuse CORMAK AT320
Prix habituel 3.590,00 € HT4.308,00 € TTCPrix promotionnel 3.590,00 € HT 4.308,00 € TTCPrix unitaire par -
Tour universel CORMAK TYTAN 330x915 400V
Prix habituel 3.140,04 € HT3.768,05 € TTCPrix promotionnel 3.140,04 € HT 3.768,05 € TTCPrix unitaire par -
Tour à métaux universel CORMAK 330 x 700 - 230 V
Prix habituel 2.463,54 € HT2.956,25 € TTCPrix promotionnel 2.463,54 € HT 2.956,25 € TTCPrix unitaire par -
Tour universel CORMAK TYTAN 750 Vario pour métaux
Prix habituel 1.352,85 € HT1.623,42 € TTCPrix promotionnel 1.352,85 € HT 1.623,42 € TTCPrix unitaire par















Comment choisir un tour à métaux
Un tour met une pièce en rotation face à un outil de coupe. Il permet de dresser une face, réduire un diamètre, réaliser un alésage ou produire un filetage. Le bon modèle dépend d'abord des dimensions des pièces et de la précision attendue. La cadence, les matières usinées et la place disponible orientent ensuite le choix.
Préparez quelques exemples de pièces réelles avant de comparer les machines. Notez leur diamètre brut, leur longueur, le diamètre de perçage éventuel et les filetages nécessaires. Cette méthode évite de choisir uniquement à partir de la puissance ou de l'encombrement.
Tour conventionnel, variateur, combiné ou CNC
Tour conventionnel pour l'atelier polyvalent
Un tour conventionnel se règle directement avec les commandes de la machine. L'opérateur choisit la vitesse, l'avance et la position de l'outil. Il convient aux pièces unitaires, à la réparation et aux petites séries qui changent souvent de dimensions.
Cette configuration reste intéressante pour apprendre le tournage et pour intervenir rapidement sur une pièce sans créer de programme. La qualité dépend du réglage, de l'affûtage ou du choix de la plaquette et de la maîtrise de l'opérateur.
Variateur de vitesse pour ajuster la coupe
Un variateur permet de modifier la vitesse de broche sans changer systématiquement de courroie ou de rapport mécanique. Il facilite l'adaptation au diamètre et à la matière. Il est aussi pratique lorsqu'une opération passe du diamètre extérieur à un petit perçage.
La plage de vitesses doit rester cohérente avec les pièces prévues. La vitesse la plus basse compte pour les grands diamètres et les opérations demandant du couple. La vitesse haute devient utile sur les petits diamètres et certains travaux de finition.
Combiné tour-fraiseuse pour gagner de la place
Un combiné regroupe le tournage et des opérations de fraisage ou de perçage sur un même bâti. Il répond aux ateliers qui manquent de place et réalisent des pièces ponctuelles. Il évite de multiplier les machines pour des besoins limités.
Ce gain de place implique des compromis de course, de rigidité ou de temps de réglage. Une fraiseuse dédiée reste préférable lorsque le fraisage devient fréquent ou demande une grande course de table.
Tour CNC pour les séries répétitives
Un tour CNC exécute un programme pour reproduire les trajectoires et les cotes. Il devient pertinent lorsque les mêmes pièces reviennent régulièrement ou lorsque plusieurs opérations doivent s'enchaîner avec peu d'interventions manuelles.
La programmation ne remplace pas la préparation. Il faut toujours définir les outils, les origines, les vitesses et les avances. Une première pièce doit être contrôlée avant de poursuivre la série.
Diamètre au-dessus du banc et entre-pointes
Le diamètre au-dessus du banc indique la taille maximale qui peut tourner sans toucher le bâti. Il ne garantit pas que toute cette capacité soit utilisable avec le chariot placé sous la pièce. Vérifiez aussi le diamètre admissible au-dessus du chariot transversal.
La distance entre pointes correspond à la longueur maximale théorique entre la broche et la contre-pointe. Le montage réel, le mandrin et l'outil occupent une partie de cet espace. Gardez donc une marge pour serrer la pièce et travailler sans placer les chariots en butée.
Pourquoi le passage de broche est important
Le passage de broche détermine le diamètre d'une barre qui peut traverser la poupée fixe. Pour produire plusieurs pièces courtes à partir d'une barre longue, cette dimension peut être plus importante que le diamètre au-dessus du banc.
Mesurez le diamètre brut avant usinage et non la cote finale. Une pièce terminée à 40 mm peut partir d'une barre plus large. Le mandrin, les mors et le système de serrage doivent eux aussi accepter cette dimension.
Puissance, couple et alimentation électrique
La puissance du moteur donne une indication sur la capacité d'enlèvement de matière. Elle doit être lue avec les rapports de broche et la rigidité de la machine. Un moteur puissant ne compense pas un montage instable ou un outil mal positionné.
Le 230 V facilite l'installation dans les petits ateliers. Le 400 V triphasé est fréquent sur les tours plus lourds. Avant la commande, vérifiez l'alimentation disponible, la protection nécessaire et les conditions de raccordement indiquées par le fabricant.
Avances et filetages
L'avance automatique déplace l'outil de manière régulière pendant le chariotage. Elle améliore l'état de surface et réduit la variation liée au mouvement manuel. Les plages d'avance doivent correspondre aux diamètres, matières et outils prévus.
Pour le filetage, vérifiez les pas métriques ou impériaux nécessaires. Certains changements demandent de modifier la position de leviers ou d'engrenages. Un atelier qui reproduit souvent les mêmes filetages gagnera du temps avec une boîte d'avances adaptée.
Mandrin, contre-pointe et accessoires
Le mandrin trois mors centre rapidement les pièces cylindriques. Un quatre mors indépendants permet de régler une pièce irrégulière ou de rechercher un centrage particulier. Chaque mandrin possède une capacité et une vitesse maximale à respecter.
La contre-pointe soutient les pièces longues et reçoit des outils de perçage. Vérifiez son cône, sa course et la facilité de réglage. Une lunette fixe ou à suivre peut devenir nécessaire lorsque la pièce est trop longue ou trop flexible pour rester stable seule.
Le porte-outil influence la rapidité de réglage de la hauteur et du changement d'outil. Les outils, plaquettes et barres d'alésage doivent être choisis selon la matière et la géométrie de coupe.
Rigidité, poids et mise à niveau
Un banc rigide limite les vibrations et maintient l'alignement entre la broche, le chariot et la contre-pointe. Le poids apporte de la stabilité, mais impose un sol et une manutention adaptés.
La mise à niveau ne sert pas seulement au confort. Une machine mal posée peut se déformer légèrement et produire un cône sur une pièce longue. Installez le tour sur ses points d'appui puis contrôlez l'alignement selon la procédure du fabricant.
Lubrification, copeaux et entretien
Contrôlez les niveaux d'huile et les points de graissage avant la première utilisation. Nettoyez les glissières sans pousser les copeaux sous les protections. Utilisez le lubrifiant prévu et surveillez l'état du liquide de coupe lorsque la machine en est équipée.
Une variation de bruit, une vibration nouvelle ou un échauffement anormal doit conduire à arrêter le tour. Vérifiez alors le serrage de la pièce, l'outil, la vitesse et les éléments accessibles prévus dans la notice.
Sécurité autour d'un tour à métaux
- Retirez toujours la clé du mandrin avant de démarrer.
- Ne portez pas de vêtement ample ni d'accessoire pouvant être entraîné.
- N'approchez jamais la main d'une pièce ou d'un mandrin en rotation.
- Arrêtez la machine avant de mesurer, nettoyer ou retirer un copeau.
- Utilisez les carters et arrêts d'urgence conformément à la notice.
Les copeaux peuvent être longs, chauds et coupants. Retirez-les avec un outil adapté lorsque la broche est arrêtée. Les protections individuelles doivent correspondre à l'opération et aux consignes de l'atelier.
Compléter le poste d'usinage
Le tour réalise les formes de révolution. Pour surfacer, rainurer ou percer des formes qui ne tournent pas autour d'un axe, consultez les fraiseuses et centres d'usinage. Les deux familles de machines se complètent dans un atelier de fabrication et de maintenance.
Pour choisir un tour, transmettez le diamètre brut, la longueur, le passage de broche nécessaire, la matière et les opérations prévues sur la page de demande de devis. Vous pouvez aussi appeler le 04 90 29 50 98. Après l'achat, la page demande SAV permet de communiquer les informations de la machine à l'équipe technique.