
Choisissez une presse d’atelier selon l’opération à réaliser, la force nécessaire, les dimensions de la pièce et la course du vérin ou du coulisseau. La gamme réunit des presses manuelles, hydrauliques et électro-hydrauliques pour le montage, l’extraction et le redressage.
-
Presse hydraulique d'atelier 60 tonnes METCOR HPP-60
Prix habituel 4.190,00 € HT5.028,00 € TTCPrix promotionnel 4.190,00 € HT 5.028,00 € TTCPrix unitaire par -
Presse Electro-Hydraulique METALPRO HP-50
Prix habituel 3.985,00 € HT4.782,00 € TTCPrix promotionnel 3.985,00 € HT 4.782,00 € TTCPrix unitaire parÉpuisé -
Presse Electro-Hydraulique METALPRO HP-30
Prix habituel 1.865,00 € HT2.238,00 € TTCPrix promotionnel 1.865,00 € HT 2.238,00 € TTCPrix unitaire par -
Presse hydraulique d'atelier 30 tonnes METCOR HP-30S-A
Prix habituel 899,00 € HT1.078,80 € TTCPrix promotionnel 899,00 € HT 1.078,80 € TTCPrix unitaire par -
Presse d'atelier manuelle 3 tonnes METCOR BP-3T
Prix habituel 699,00 € HT838,80 € TTCPrix promotionnel 699,00 € HT 838,80 € TTCPrix unitaire par -
Presse d'établi manuelle 5 tonnes METCOR AP5
Prix habituel 639,00 € HT766,80 € TTCPrix promotionnel 639,00 € HT 766,80 € TTCPrix unitaire par -
Presse hydraulique d'atelier 12 tonnes METCOR HP-12N
Prix habituel 379,00 € HT454,80 € TTCPrix promotionnel 379,00 € HT 454,80 € TTCPrix unitaire par


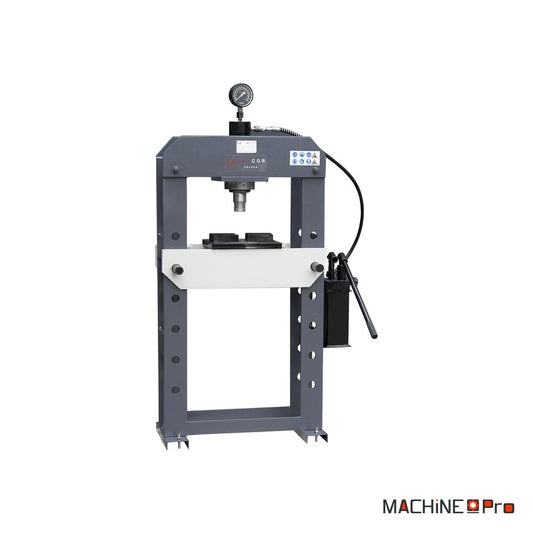

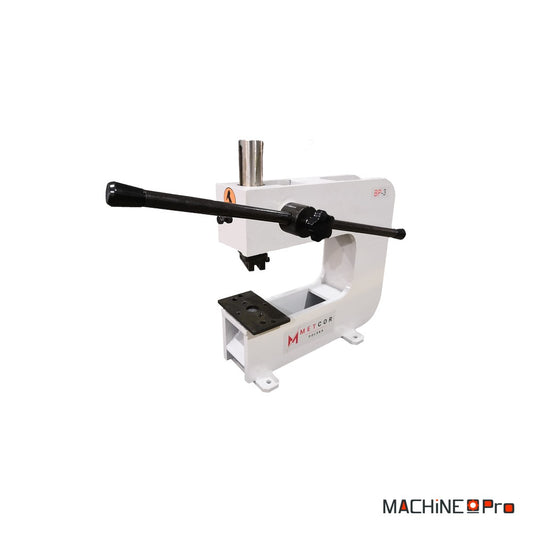


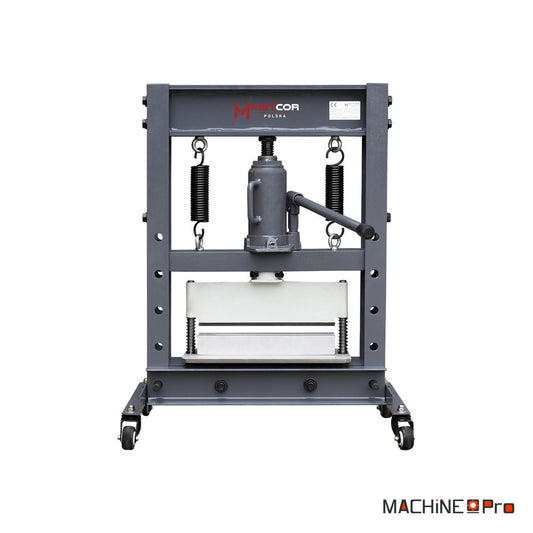
Comment choisir une presse d’atelier
Une presse d’atelier applique un effort progressif sur une pièce. Elle sert notamment à monter ou extraire un roulement, emmancher une bague, redresser une pièce ou réaliser un formage simple prévu par le fabricant. Le bon modèle ne se choisit pas uniquement à partir du tonnage maximal.
Décrivez d’abord l’opération réelle. Notez la matière, les dimensions de la pièce, l’effort s’il est connu, la hauteur du montage et le déplacement nécessaire. Vérifiez ensuite comment la pièce sera soutenue et comment l’outillage transmettra l’effort sans glisser ni se déformer.
Si l’effort est inconnu, ne le remplacez pas par une estimation au hasard. Préparez un plan coté, les ajustements d’assemblage, une photo et la description d’une opération représentative. Demandez une validation écrite de la force, de l’ouverture, de la course et de l’outillage avant de commander.
Exemple : pour extraire un roulement grippé, relevez sa référence, le diamètre de l’arbre, le diamètre du logement et la hauteur totale du montage. Mesurez aussi l’ouverture disponible et le déplacement nécessaire pour libérer la pièce. Ajoutez des photos de l’ensemble et signalez l’oxydation ou les déformations visibles. Le fournisseur peut alors étudier le besoin sans vous demander d’inventer une force.
Partir de la pièce plutôt que du tonnage
Le tonnage indique la poussée maximale disponible dans les conditions prévues par le fabricant. Il ne garantit pas que toutes les pièces puissent être travaillées. Une presse puissante devient inutilisable si la pièce ne passe pas entre les montants, si la table est trop étroite ou si la course ne permet pas de terminer l’opération.
Pour un montage ou une extraction, mesurez le diamètre de la pièce et la hauteur totale de l’empilage. Ajoutez l’outillage, les cales et les supports nécessaires. Pour un redressage, tenez compte de la longueur entre les appuis et de la place occupée par les vés. Ces mesures permettent de vérifier l’ouverture utile avant l’achat.
Presse manuelle, hydraulique ou électro-hydraulique
Presse manuelle à crémaillère
Une presse manuelle à crémaillère transmet directement l’effort du levier. Elle convient aux petites pièces et aux opérations qui demandent de sentir le contact. Elle ne nécessite ni alimentation électrique ni circuit hydraulique.
La profondeur de gorge et la hauteur disponible sont déterminantes. Ce type de presse répond bien au montage de petites bagues, à l’extraction de pièces et à certains travaux de redressage lorsque la force demandée reste limitée.
Presse hydraulique manuelle
Une pompe manuelle permet d’obtenir une force supérieure avec un effort progressif. Cette solution convient aux interventions ponctuelles, à la maintenance et aux ateliers qui ne souhaitent pas prévoir d’alimentation électrique pour la presse.
La vitesse dépend de l’actionnement de la pompe. Une opération répétée devient donc plus lente et plus physique qu’avec une commande motorisée. Vérifiez la lecture de l’effort, le retour du piston et la facilité de réglage de la table.
Presse électro-hydraulique
La pompe motorisée facilite les travaux répétés et les efforts élevés. Une commande au pied permet de piloter le cycle sans actionner une pompe manuelle, mais elle n’autorise jamais à placer les mains dans la zone d’écrasement. La vitesse d’approche et la vitesse de travail influencent directement la cadence.
Contrôlez la tension d’alimentation, la puissance du moteur et le volume d’huile indiqué par le fabricant. L’accès au groupe hydraulique doit rester libre pour l’entretien. Une commande motorisée apporte du confort, mais elle demande une installation et des protections adaptées.
Force maximale et effort réellement nécessaire
Les presses sont souvent présentées en tonnes-force. Une tonne-force correspond à environ 9,81 kN. Cette valeur décrit une force et non la masse de la pièce. La force hydraulique théorique dépend de la pression du circuit et de la surface efficace du piston. Elle peut s’écrire simplement : force = pression × surface. Les unités doivent être cohérentes et ce calcul ne suffit pas à valider seul une opération réelle.
L’effort d’emmanchement dépend notamment du serrage entre les pièces, du diamètre, de la longueur engagée, du frottement et de la géométrie. Un roulement oxydé ou monté avec une forte interférence peut demander beaucoup plus de force qu’un assemblage propre et correctement préparé. Une mesure issue d’une opération connue reste plus utile qu’une estimation vague.
Gardez une marge de capacité sans choisir automatiquement la presse la plus forte. Un équipement surdimensionné coûte plus cher, prend davantage de place et peut rendre un petit montage moins pratique. À l’inverse, travailler en permanence près de la capacité maximale laisse peu de marge face à une pièce grippée ou à une variation de montage.
Ouverture, largeur entre montants et course
La largeur entre montants fixe la dimension maximale qui peut entrer dans le bâti. La distance entre le vérin et la table détermine la hauteur disponible. Cette hauteur varie souvent avec la position de la table et doit être vérifiée dans la configuration réellement utilisée.
La course indique le déplacement maximal du piston ou du coulisseau. Elle doit permettre de prendre contact avec l’outillage puis d’achever l’emmanchement ou l’extraction. Une grande ouverture ne compense pas une course trop courte. Des cales adaptées peuvent réduire la hauteur libre, mais elles doivent rester stables et prévues pour le pressage.
Un vérin déplaçable latéralement facilite le travail sur une pièce qui ne peut pas être centrée dans le bâti. La ligne d’effort doit toutefois rester alignée avec le poussoir, la pièce et les appuis. Une charge excentrée peut imposer un effort latéral au vérin ou au bâti. Respectez les positions et les limites décrites dans la notice.
Table, appuis et outillage de pressage
La table doit supporter l’effort sans basculer ni se déformer. Sa largeur, sa profondeur et ses positions de réglage déterminent les montages possibles. Les axes qui la maintiennent doivent être engagés de manière symétrique dans les logements prévus.
L’effort doit passer dans un poussoir prévu ou validé pour le pressage. Une douille ordinaire ne doit pas être utilisée simplement parce que son diamètre paraît convenir. Un axe fin, une cale fissurée ou un empilage instable peut se déformer puis être projeté. La capacité de la table, des axes, des vés, des plaques et des poussoirs doit être compatible avec la force appliquée.
L’effort doit agir sur la bague montée avec serrage. Pour monter un roulement sur un arbre, il passe par la bague intérieure. Pour le monter dans un logement, il passe par la bague extérieure. Si les deux bagues sont emmanchées en même temps, l’outillage doit porter sur les deux sans transmettre l’effort par les éléments roulants. Le guide de montage SKF détaille les méthodes et les précautions adaptées aux roulements.
Pour redresser une barre ou un arbre, placez les appuis de façon stable et contrôlez progressivement le déplacement. La pièce peut se déplacer lorsque sa contrainte se libère. Gardez le corps hors de la trajectoire possible et utilisez les protections prévues.
Manomètre et contrôle de l’effort
Le manomètre mesure d’abord la pression du circuit hydraulique. Une graduation en tonnes ne vaut que pour le vérin, la surface de piston et l’étalonnage prévus. Les frottements et les pertes peuvent créer un écart entre la force théorique et l’effort réellement transmis à la pièce.
Le cadran aide à suivre une opération et à repérer une hausse anormale. Vérifiez sa plage, sa lisibilité et les contrôles demandés par la notice. Il ne mesure pas directement la qualité de l’assemblage.
Arrêtez la montée en charge si la pièce se met de travers, si l’outillage fléchit ou si la force augmente sans déplacement normal. Relâchez la pression puis recherchez la cause. Ajouter de l’effort à un montage mal aligné augmente le risque de détérioration et de projection.
Cadence et ergonomie du poste
Une pompe manuelle convient à une utilisation occasionnelle. Lorsque les opérations se répètent, une motorisation réduit les mouvements de pompage et améliore la régularité du cycle. Comparez alors les vitesses d’approche, de travail et de retour plutôt que la seule puissance du moteur.
La hauteur de table influence la manutention des pièces et la posture de l’opérateur. Une pièce lourde peut nécessiter un moyen de levage ou une table d’approche. Prévoyez l’espace devant la presse et autour de ses montants pour installer la pièce sans travailler en équilibre.
Installation dans l’atelier
Vérifiez le poids de la presse, les points d’appui et les consignes de fixation. Le sol doit supporter la machine et les efforts transmis pendant le travail. La presse doit rester stable lorsque la table change de position ou lorsqu’une pièce est chargée.
Pour une presse motorisée, faites contrôler l’alimentation et les protections à partir de la plaque machine. Gardez l’arrêt d’urgence et les commandes accessibles. L’éclairage doit permettre de voir l’alignement du montage sans approcher le visage de la zone de travail.
Prévenir l’écrasement et la projection
- Utilisez la presse uniquement pour les opérations prévues par le fabricant.
- Gardez les mains hors de la zone située entre le poussoir, la pièce et les appuis.
- Vérifiez l’alignement et la stabilité avant d’appliquer la charge.
- Ne dépassez jamais la capacité de la machine ni celle de l’outillage.
- Relâchez la pression avant de déplacer la table ou de corriger le montage.
Avant l’achat, vérifiez les protections réellement présentes sur le modèle : limiteur de pression, arrêt d’urgence, commande protégée, maintien de la table et protection contre les projections. Leur présence et leur mode d’utilisation doivent être confirmés par la fiche et la notice. La vigilance de l’opérateur ne remplace pas un dispositif de protection adapté.
Les ressorts comprimés, pièces trempées, matériaux cassants et assemblages grippés peuvent libérer brutalement de l’énergie. N’engagez pas ce type d’opération sans protection contre les projections ni méthode validée. Une commande au pied ne constitue jamais une autorisation de placer les mains dans la zone dangereuse.
L’INRS classe l’écrasement, le cisaillement et la projection de fluides sous pression parmi les phénomènes dangereux liés aux machines. Sa page sur la prévention du risque mécanique rappelle que la sécurité doit être prise en compte lors de l’acquisition, de l’utilisation et de la maintenance.
La notice de la presse et l’évaluation des risques de l’atelier restent prioritaires. Pour replacer cette machine dans l’organisation générale du poste, consultez aussi notre guide sur la sécurité en atelier mécanique.
Contrôles et entretien
Avant chaque utilisation, contrôlez l’état du bâti, de la table, des axes et des appuis. Inspectez visuellement les flexibles, raccords, vérins et pompes hydrauliques. Ne recherchez jamais une fuite sous pression avec la main. Une injection de fluide sous la peau peut paraître minime et nécessite une prise en charge médicale urgente. La brochure INRS ED 903 sur les fluides sous haute pression détaille ce risque et les mesures de prévention.
Une pièce tordue, fissurée ou desserrée doit être examinée avant de remettre la presse en service. Utilisez l’huile indiquée par le fabricant et contrôlez son niveau dans la position prévue par la notice. Respectez aussi sa procédure de purge. Ne démontez jamais un élément hydraulique encore sous pression.
Une baisse de performance, un mouvement irrégulier ou un échauffement inhabituel peut signaler un défaut. L’entretien doit aussi couvrir les dispositifs de protection, la commande, le limiteur de pression et l’arrêt d’urgence selon les périodicités prévues.
Avant la commande, demandez la notice française, la déclaration de conformité, la liste des accessoires fournis et leur capacité. Vérifiez aussi la garantie, la disponibilité des pièces, les conditions de mise en service et le délai d’intervention. Les protections doivent être confirmées pour le modèle retenu, car elles ne sont pas identiques sur toutes les presses.
Ne pas confondre presse d’atelier et machine spécialisée
Une presse d’atelier polyvalente n’est pas une presse plieuse conçue pour produire des plis réguliers sur des tôles. Pour ce besoin, consultez les plieuses de tôle professionnelles. Les opérations de forgeage ou de formage à chaud demandent également une machine et un outillage spécifiques, présentés dans la catégorie Presses et forge.
Pour choisir une presse d’atelier, transmettez l’opération, la matière, les dimensions et le poids de la pièce, la hauteur du montage et la cadence sur la page de demande de devis. Si l’effort est inconnu, joignez un plan, les données d’ajustement disponibles et des photos. Vous pouvez aussi appeler le 04 90 29 50 98. Après l’achat, la page demande SAV permet de communiquer les informations de la machine à l’équipe technique.
Sources techniques consultées le 7 septembre 2026 : ressources INRS sur le risque mécanique et les fluides sous haute pression, ainsi que le guide de montage des roulements SKF.